तीन मुख्य विकल्पों की तुलना करें
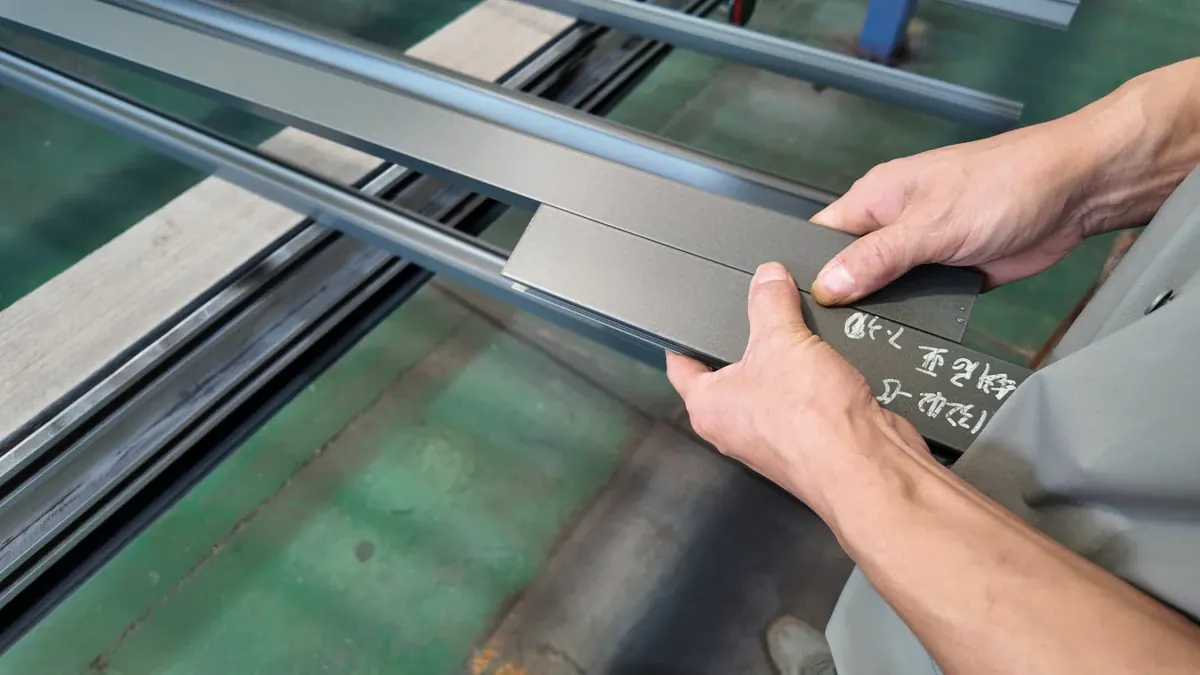
छिपे मशीन ब्रैकेट, दिखने वाले खिड़की फ्रेम और स्लाइडिंग औद्योगिक कंपोनेंट में एक ही मिश्रधातु होने पर भी अलग फिनिश लग सकती है। सिर्फ रंग चार्ट से चुनने के बजाय तैयार पार्ट और उसके वातावरण की तुलना करें।
| विचार का बिंदु | मिल फिनिश | एनोडाइजिंग | पाउडर कोटिंग |
|---|---|---|---|
| सतह | एक्सट्रूज़न के बाद की सतह और प्राकृतिक ऑक्साइड | विद्युत-रासायनिक रूपांतरण से बनी ऑक्साइड परत | लगाई गई पॉलीमर पाउडर फिल्म, जिसे गर्मी से क्योर किया जाता है |
| रूप | कच्ची धातु की सतह; एक्सट्रूज़न निशान दिखते हैं | चुने रंग और प्रीट्रीटमेंट के साथ धात्विक रूप | रंग, चमक और टेक्सचर के कई विकल्प |
| असेंबली | अतिरिक्त फिनिशिंग अलाउंस नहीं; एक्सट्रूज़न टॉलरेंस लागू रहते हैं | सटीक आयाम बदलते हैं; प्रीट्रीटमेंट और ऑक्साइड वृद्धि का अलाउंस तय करें | सतह पर सामग्री जोड़ती है और स्लॉट क्लियरेंस घटाती है |
| सामान्य उपयोग | छिपे कंपोनेंट या आगे ट्रीटमेंट होने वाले पार्ट | धात्विक रूप वाले सजावटी और औद्योगिक प्रोफाइल | अपारदर्शी रंगीन फिनिश वाले आर्किटेक्चरल और औद्योगिक पार्ट |
| लागत के कारण | आमतौर पर अलग फिनिशिंग शुल्क नहीं | फिल्म विनिर्देश, प्रीट्रीटमेंट, रंग और बैच मात्रा | पाउडर प्रणाली, रंग बदलाव, ज्यामिति, मास्किंग और मात्रा |
| Guantian की व्यवस्था | इन-हाउस एक्सट्रूज़न | विशेषज्ञ फिनिशिंग साझेदार | दो इन-हाउस पाउडर-कोटिंग लाइनें |
मिल फिनिश कब उचित है
सूखे उपकरण के छिपे कंपोनेंट, आगे वेल्ड होने वाले सबफ्रेम या किसी दूसरे ट्रीटमेंट के लिए तय पार्ट में मिल फिनिश व्यावहारिक हो सकती है। अलग सजावटी फिनिशिंग चरण बच जाता है, लेकिन डाई लाइन, हैंडलिंग निशान और धातु के अंतर रूप का हिस्सा रहते हैं।
एल्युमिनियम पर लोहे जैसा लाल जंग नहीं बनता, फिर भी अनुपयुक्त स्थितियों में बिना फिनिश सतह पर दाग या क्षरण हो सकता है। बाहरी उपयोग में नमी, नमक, प्रदूषक, जल निकासी और अन्य सामग्री से संपर्क जाँचें। दिखने वाले आर्किटेक्चरल कार्य में निर्दिष्ट सुरक्षात्मक फिनिश और तय रखरखाव पर विचार करें।
एनोडाइजिंग कब विचार योग्य है
एनोडाइजिंग धात्विक रूप बनाए रखती है और कुछ T-slot फ्रेम, इलेक्ट्रॉनिक हाउसिंग, सजावटी ट्रिम तथा औद्योगिक कंपोनेंट के लिए उपयुक्त हो सकती है। अपेक्षित प्रदर्शन के लिए फिल्म विनिर्देश और सीलिंग महत्वपूर्ण हैं। अधिक घिसाव वाले काम की विशेष हार्ड-एनोडाइजिंग को सजावटी एनोडाइजिंग के समान न मानें।
ऑक्साइड परत गहरे मशीनिंग निशान या एक्सट्रूज़न वेल्ड लाइन नहीं छिपाती। मिश्रधातु, टेम्पर, डाई फिनिश और प्रीट्रीटमेंट परिणाम प्रभावित करते हैं। एनोडाइजिंग आयाम भी बदलती है: ऑक्साइड कुछ मूल सतह के अंदर और कुछ बाहर बढ़ता है, जबकि प्रीट्रीटमेंट धातु हटा सकता है। फिनिशिंग साझेदार के साथ सटीक बोर, स्लाइडिंग फिट, थ्रेड और विद्युत संपर्क क्षेत्र की समीक्षा करें।
पाउडर कोटिंग कब बेहतर विकल्प है
पाउडर कोटिंग में खिड़कियों, दरवाजों, लूवर, फसाड और औद्योगिक पार्ट के लिए RAL-आधारित रंग, टेक्सचर और चमक के कई विकल्प हैं। पाउडर प्रणाली तथा प्रीट्रीटमेंट वास्तविक वातावरण के अनुकूल होने चाहिए। मैट या टेक्सचर फिनिश छोटे निशान कम दिखा सकती है, लेकिन स्वीकार्य एक्सट्रूज़न सतह की जगह नहीं लेती।
Guantian के दर्ज खिड़की प्रोजेक्ट में 60–80 μm पाउडर फिल्म थी। हर ऑर्डर में आवश्यक फिल्म और स्वीकार्यता तय की जाती है। डाई मंज़ूरी से पहले संकरे चैनल, मास्किंग और मेटिंग पार्ट देखें। प्रकाशित क्रॉस-कट आसंजन लक्ष्य ग्रेड 0–1 हैं, तय परीक्षण प्रक्रिया और स्वीकार्यता के अधीन।
वुड-ग्रेन और इलेक्ट्रोफोरेटिक फिनिश भी तुलना में रखें
वुड-ग्रेन ट्रांसफर में पाउडर-कोटेड बेस और चुना ट्रांसफर पैटर्न इस्तेमाल होता है। यह सजावटी खिड़की, दरवाजे, फर्नीचर और ग्रिल के लिए उपयुक्त हो सकता है। प्रतिनिधि नमूना मंज़ूर करें क्योंकि बेस रंग, चमक और प्रोफाइल के कोने अंतिम पैटर्न बदलते हैं। चुनी प्रणाली अपेक्षित वातावरण के अनुकूल है, यह सुनिश्चित करें।
शैम्पेन या ब्रॉन्ज़ टोन सहित कुछ धात्विक सजावटी फिनिश के लिए इलेक्ट्रोफोरेटिक कोटिंग एक और विकल्प है। Guantian इसे विशेषज्ञ साझेदारों से करवाता है। ऑर्डर से पहले उपलब्ध फिनिश, सतह तैयारी, कोटिंग विनिर्देश, न्यूनतम मात्रा और लीड टाइम सुनिश्चित करें।
खरीद विनिर्देश में फिनिश लिखें
दिखने वाले फेस, उपयोग की स्थितियाँ, रंग और टेक्सचर, फिल्म जरूरतें, महत्वपूर्ण तैयार आयाम और निरीक्षण विधियाँ तय करें। दिखावट की मंज़ूरी में सिर्फ रंग कोड से अधिक भरोसेमंद हस्ताक्षरित भौतिक नमूना होता है। थोक उत्पादन से पहले स्वीकार्य अंतर और जरूरी परीक्षण तय करें।
प्रकाशित प्रोसेसिंग लंबाई पाउडर कोटिंग और वुड-ग्रेन के लिए अधिकतम 6,500 mm तथा साझेदार एनोडाइजिंग और इलेक्ट्रोफोरेटिक कोटिंग के लिए अधिकतम 6,000 mm है। वास्तविक उपयुक्तता सेक्शन और फिक्सचर समीक्षा पर निर्भर है।
अक्सर पूछे जाने वाले प्रश्न
क्या एनोडाइजिंग का आयामों पर असर नगण्य है?
नहीं। इसका असर पेंट फिल्म से अलग है, लेकिन सटीक फीचर में प्रीट्रीटमेंट, मिश्रधातु और एनोडाइजिंग स्थितियों के आधार पर अलाउंस चाहिए।
कौन-सी फिनिश एक्सट्रूज़न निशान बेहतर छिपाती है?
अपारदर्शी टेक्सचर पाउडर कोटिंग छोटे निशान कम स्पष्ट कर सकती है। पारदर्शी एनोडाइजिंग में नीचे की धातु अधिक दिखती है। फिनिश दोष छिपा देगी मानने के बजाय तैयार सेक्शन पर दिखावट जाँचें।
क्या फिनिश हीट सिंक का प्रदर्शन तय करती है?
नहीं। तापीय परिणाम पूरे डिज़ाइन और संचालन स्थितियों पर निर्भर है। उपकरण डिज़ाइनर के साथ संपर्क सतह और निर्दिष्ट फिनिश की समीक्षा करें।
इंस्टॉलेशन वातावरण, पसंदीदा दिखावट और महत्वपूर्ण असेंबली विवरण भेजें। हमारी टीम फिनिशिंग विकल्पों की तुलना और प्रतिनिधि नमूने तैयार करने में मदद कर सकती है।